Uudised

Milliseid kvaliteedikontrolle kasutab Tuoyuan Metal metalli töötlemisel?

2026-09-18 0 Jäta mulle sõnum

Töödeldud detail kas sobib koostuga või ei sobi ja keskasendit pole. Täppistöötluse puhul jõutakse selle otsuseni ammu enne viimase toimingu lõpetamist. Otsustatakse, millal joonist loetakse, millal materjal saabub, millal esimene ese masinalt maha tuleb ja millal operaator teeb partii keskel mõõtmise.


Miks ei saa töötlemise kvaliteeti jätta lõpliku ülevaatuse hooleks?

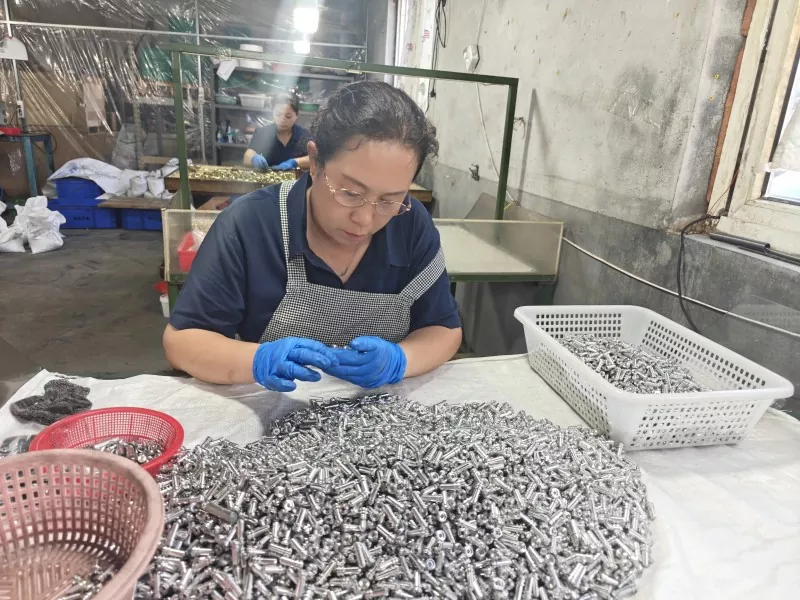
Selleks ajaks, kui komponentide partii lõppkontrolli jõuab, on kallid otsused juba tehtud. Materjal on kulunud, masinatunnid kulunud ja paljudel juhtudel viimistlusoperatsioon tehtud. Kui läbimõõt on sellel hetkel vale, on partii lisakäitlemisega praak. Kontroll, mis tegelikult kaitseb ostjat, asub protsessis varem: jooniste ülevaatamisel, esimese artikli juures ja masina juures tootmise ajal. Kõik pärast seda on pigem kinnitus kui parandus.


Inspection


Ülevaatusahel, mida kasutame igas projektis

1. Joonis ja nõuete ülevaatus

Enne masina seadistamist loetakse joonist protsessi marsruudi suhtes. Kontrollime, millised mõõtmed on funktsionaalsed, millised pinnad sobivad, kus asuvad tugipunktid ja kas tolerantsi virn on määratud seadmetega saavutatav. Kui tunnust ei saa mõõta selle joonistamise viisil või kui on märgitud protsessile mahutavast suurem tolerants ilma märkuseta, tõstame selle ostjaga enne metalli lõikamist. See etapp on tasuta; sama vestlus pärast tootmist ei ole.

2. Sissetuleva materjali kontrollimine

Baarivarud saabuvad koos materjalisertifikaadiga ja sertifikaati kontrollitakse ostuspetsifikatsioonidega kvaliteedi, iseloomu ja seisukorra osas. Alumiinium 6061 ja 7075, messing C360 ja C260, roostevaba 303, 304 ja 316L ning titaan on klassid, mida näeme kõige sagedamini. Kui rakendus on seotud ohutusega, kinnitame proovi kõvaduse ja säilitame partii viite, et valmis detaili oleks võimalik jälgida soojuse või partii kohta, millest see pärines.

3. Esimene artikli kontroll

Esimene artikkel on kogu järjekorras kõige olulisem mõõt. Seda kontrollitakse kogu joonise, mitte ainult kriitiliste mõõtmete alusel, ja esitatakse tegelike mõõdetud väärtustega, mitte sooritatud või ebaõnnestunud märgiga. Tavaliselt kiidavad ostjad selle aruande järgi tootmise heaks. Hoiame esimest artiklit kuni kirjaliku nõusoleku saamiseni, kui ostja seda küsib, nii et vastutus spetsifikatsiooni eest on mõlemal poolel selge.

4. Protsessisisesed kontrollid

Jooksu ajal mõõdetakse mõõtmeid kindlaksmääratud sagedusega, mitte operaatori äranägemisel. Seestreitud osad, mis tähendab tavaliselt läbimõõdu ja pikkuse tunnuseid igal tööriistavahetusel ja vaheaegadel; freesitud osadel sobivust kandvad asendi- ja sügavustunnused. Igasugune triiv väljaspool kontrollriba peatab jooksu ja käivitab reguleerimise enne, kui materjali lisatakse.

5. Lõppkontroll ja dokumentatsioon

Lõppkontroll tehakse joonise ja kinnitatud esimese artikli alusel. Meie ülevaatusalal on instrumentide hulgas koordinaatmõõteseade, tööriistamikroskoop, mitmeliigendiline mõõtevars, kõrgusmõõdikud, sihverplaadi indikaatorid, graniidist pinnaplaat ja kareduse tester. Meie töö mõõtmete täpsus on tavaliselt pluss-miinus 0,01 mm ja 0,005 mm, kui joonis seda nõuab, pinna karedus on vahemikus Ra 0,4 kuni 3,2 mikromeetrit sõltuvalt pinna funktsioonist.

6. Saadetiseeelne kontroll

Enne saadetise pakkimist kontrollitakse kogust, viimistlust, niidi seisukorda ja märgistust tellimuse suhtes ning pakitud kaubast tehakse fotod. Rahvusvaheliste tellimuste puhul on see olulisem kui riigisiseste tellimuste puhul, sest sihtkohas avastatud puuduv detail maksab pigem täieliku tagasisõidu kui lühikese reisi kahe hoone vahel.


Seotud uudised
Jäta mulle sõnum
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.Privaatsuspoliitika
KeelduNõustu